
Votre modèle tourne dans le viewport. L’éclairage est en place, le rendu est propre, les ombres tombent bien. Vous l’exportez, vous l’ouvrez dans le slicer. Le logiciel affiche un objet troué, une masse pleine, ou rien du tout.
L’imprimante n’a pas encore chauffé. Le problème est déjà là, et il est dans le fichier.
Les machines ont baissé, la difficulté a déménagé
Le grand public a découvert l’impression 3D vers 2010, et ce n’est pas un hasard de calendrier. Le brevet du dépôt de fil fondu est tombé en 2009, celui du frittage laser en 2014. Les machines à dépôt de fil sont alors passées de plus de dix mille dollars à moins de mille.
Le matériel a donc cessé d’être le verrou. Ce qui reste difficile, c’est de fournir à la machine quelque chose qu’elle sache exécuter.
Et cette difficulté ne se lit nulle part dans la fiche technique d’une machine. On y trouve les technologies, les matériaux, les volumes d’impression. Jamais ce qu’un fichier doit contenir pour survivre au passage dans un slicer.
Le slicer ne regarde pas votre objet, il le tranche
Un logiciel de découpe fait une seule chose. Il tranche votre modèle en couches horizontales. Pour chacune, il calcule où poser de la matière, et où n’en pas poser.
Cette opération suppose qu’à chaque hauteur, le logiciel puisse répondre à une question binaire. Ce point est-il dedans, ou dehors ?
Un maillage Mesh Structure de base d'un objet 3D composée de vertices, edges et faces formant une surface polygonale. C'est la géométrie fondamentale de tout modèle 3D. Voir la définition complète → imprimable est donc étanche, au sens propre. Il délimite un volume fermé, avec un intérieur et un extérieur sans ambiguïté. Le terme technique est manifold.
Un modèle de rendu n’a jamais eu cette obligation. Une caméra ne voit que des surfaces. Elle se moque de savoir ce qu’il y a derrière, et un maillage ouvert rend parfaitement. C’est tout l’écart entre les deux métiers, et il ne se voit pas à l’écran.
Quatre défauts, et deux seulement sont mortels
Ils portent des noms peu engageants, et chacun se répare.
Les arêtes de bord. Une arête reliée à une seule face au lieu de deux. Autrement dit, un trou. Le volume n’est plus fermé, et le slicer ne sait plus où s’arrête la pièce.
Les faces qui s’intersectent. Deux surfaces occupent le même espace, en général après une fusion mal faite entre plusieurs objets. Le logiciel ne sait plus quelle zone est intérieure.
Ces deux-là bloquent. Les deux suivants gênent.
Les arêtes non-manifold. Plus de deux faces partagent la même arête. Le volume peut rester fermé. Deux cubes qui ne se touchent que par une arête sont étanches, et illisibles pour autant. L’impression passe souvent, l’intention géométrique, non.
Le maillage sur-affiné. Des millions de triangles pour des détails plus fins que la buse. Le fichier devient énorme, le slicer rame, et l’impression n’y gagne rien.
Aucun de ces défauts ne vient d’une maladresse. Ils naissent des gestes les plus ordinaires de la modélisation. Une extrusion laissée ouverte, deux objets rapprochés sans fusion, un import qui reconstruit mal une surface.
Attention à la réparation automatique
Les slicers modernes proposent de corriger les maillages cassés à la volée, et ils y parviennent souvent. Mais une réparation automatique reste une supposition. Le logiciel décide à votre place où fermer un trou. Il remplit parfois une cavité que vous vouliez creuse. Réparez en amont, dans votre modeleur, et gardez l’outil du slicer pour les urgences.
Le STL ne sait presque rien de votre pièce
C’est le format historique, créé en 1987 pour la stéréolithographie, et il est resté le plus répandu. Il stocke une liste de triangles, et strictement rien d’autre.
Pas d’unité de mesure, pas de couleur, pas de matériau, pas de métadonnée. Un STL ne sait pas si votre pièce fait trente millimètres ou trente centimètres. C’est le logiciel d’import qui tranche. De là viennent les figurines sorties à l’échelle d’une maison de poupée.
Il a pourtant un mérite, et c’est ce qui explique sa longévité. Tout le monde sait l’écrire, tout le monde sait le lire. Près de quarante ans après, il reste le plus petit dénominateur commun de la modélisation 3D.
Le 3MF répond à ce problème. Il est né en 2015 d’un consortium mené par Microsoft, avec Autodesk, Dassault Systèmes, HP, Shapeways, netfabb et SLM Solutions. Dans un seul fichier compressé, il embarque les unités, les couleurs et les matériaux. Il y ajoute l’orientation, les supports et les réglages d’impression.
Détail savoureux : quelques mois après le lancement, 3D Systems est venu signer à son tour. L’entreprise qui a inventé le STL a rejoint le consortium qui travaille à le remplacer. Stratasys, Materialise et Siemens ont suivi le même jour.
Le STEP joue dans une autre catégorie. Il ne décrit pas des triangles, mais des formes mathématiques exactes. Un perçage y est un vrai cylindre, avec un rayon. Pas une approximation en facettes.
C’est le format à conserver pour toute pièce mécanique que vous voudrez modifier plus tard. Il s’ouvre sans logiciel de CAO payant.
La règle pratique tient en une ligne. Le 3MF pour imprimer, le STEP pour archiver et retoucher, le STL quand on n’a pas le choix.
L’épaisseur de paroi, le mur qu’on ne voit pas
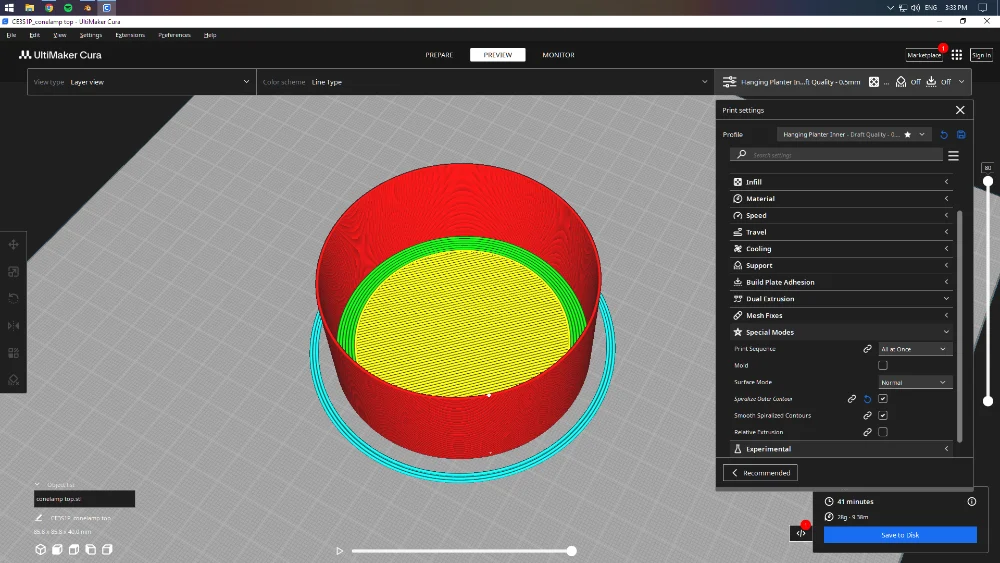
Un modèle peut être parfaitement étanche et rester inimprimable. Il suffit que ses parois soient plus fines que ce que le procédé sait produire.
Formlabs publie les seuils par technologie, et l’écart entre procédés est considérable.
| Procédé | Paroi minimale | Fil vertical minimal |
|---|---|---|
| Résine (SLA) | 0,2 mm | 0,2 mm |
| Dépôt de fil (FDM) | 1 mm | 3 mm |
| Frittage de poudre (SLS) | 0,6 mm vertical, 0,3 mm horizontal | 0,8 mm |
Regardez la colonne de droite. Une tige verticale de deux millimètres passe en résine sans difficulté, et n’existera jamais en dépôt de fil. C’est le genre de détail qui transforme une épée de figurine en moignon.
Ces valeurs sont des planchers, pas des objectifs. Une paroi au minimum syndical sort fragile, gondolée, ou translucide là où vous la vouliez opaque.
Pourquoi un modèle de rendu échoue presque toujours
Parce qu’il a été construit pour être regardé, et que rien dans ce travail n’impose la fermeture du volume.
Une feuille, un tissu, une cape sont modélisés comme des surfaces sans épaisseur. À l’écran, c’est suffisant. Pour l’impression, une surface d’épaisseur nulle n’est pas un objet. C’est un plan mathématique, sans volume à remplir.
Les modificateurs non appliqués posent le même problème. Un miroir, une subdivision ou un booléen qui vit encore dans la pile n’existe pas toujours à l’export. Tout dépend des options choisies, et elles changent d’un logiciel à l’autre.
Les normales inversées, elles, passent totalement inaperçues en rendu dès que l’affichage double face est actif. Le slicer, lui, s’en sert pour savoir de quel côté se trouve la matière.
Les personnages issus de bibliothèques prêtes à l’emploi cumulent souvent les trois. Vêtements en surfaces fines, accessoires qui se traversent, densité de maillage calibrée pour le rendu.
Rien de tout cela n’est un défaut de modélisation. Ce sont des choix corrects, pour un autre usage.
La séquence qui évite les mauvaises surprises
Cinq gestes, dans cet ordre, avant d’envoyer quoi que ce soit à une machine.
Appliquez tous vos modificateurs et figez le maillage. Ce que vous voyez doit être ce que vous exportez.
Donnez une épaisseur réelle à toute surface fine, en vous calant sur le tableau ci-dessus selon le procédé visé.
Fusionnez proprement les pièces qui s’interpénètrent, plutôt que de les laisser se traverser.
Vérifiez l’étanchéité et l’orientation des normales dans votre modeleur, avant l’export. La plupart des logiciels 3D affichent les arêtes ouvertes en un clic, FreeCAD compris.
Exportez en 3MF si votre chaîne le permet, et gardez une version STEP de côté pour les pièces mécaniques.
Si vous ne modélisez pas, regardez quand même le fichier
La plupart des gens n’impriment pas leurs propres créations. Ils téléchargent, et c’est très bien. Mais un fichier de bibliothèque reste un fichier, et tout ce qui précède s’y applique.
Quatre plateformes concentrent l’essentiel du catalogue.
MakerWorld, édité par Bambu Lab, distribue des 3MF accompagnés de leur profil d’impression. Géométrie et réglages arrivent ensemble. Les profils sont calibrés pour les machines de la marque. Mais n’importe quelle imprimante à dépôt de fil peut prendre le modèle et le découper elle-même.
Printables, édité par Prusa Research, propose STL et 3MF. C’est le catalogue le mieux tenu des quatre.
Thingiverse est le plus ancien et le plus vaste. Il a changé de mains en février 2026, UltiMaker l’ayant cédé à MyMiniFactory. C’est aussi le plus brut des quatre. Du STL nu, sans profil, avec les défauts de maillage que cela suppose.
Cults 3D, côté français, mélange gratuit et payant, vendu directement par les auteurs.
Le critère de tri ne change pas. Un 3MF livré avec son profil vous épargne la moitié des questions posées plus haut. Un STL nu vous les rend toutes.
Le repreneur a d’ailleurs annoncé la couleur. MyMiniFactory vend des fichiers vérifiés à la main avant publication, et une promesse d’imprimabilité. Le tout face à la marée de modèles générés automatiquement. La garantie que le fichier passe est devenue un argument commercial. Tout ce qui précède explique pourquoi.
L’impression 3D grand public a hérité d’une promesse trompeuse, celle du bouton unique. La réalité tient de l’imprimerie traditionnelle. Le fichier de sortie y obéit à des règles que l’écran ne montre pas.
Ces règles s’apprennent en une soirée. Elles font la différence entre une machine qui dort et une machine qui sert.
Soyez le premier à commenter cet article !